Iluminación LED Naves Industriales y Almacenes | Guía técnica
David Torres
2026-10-19 08:23:42
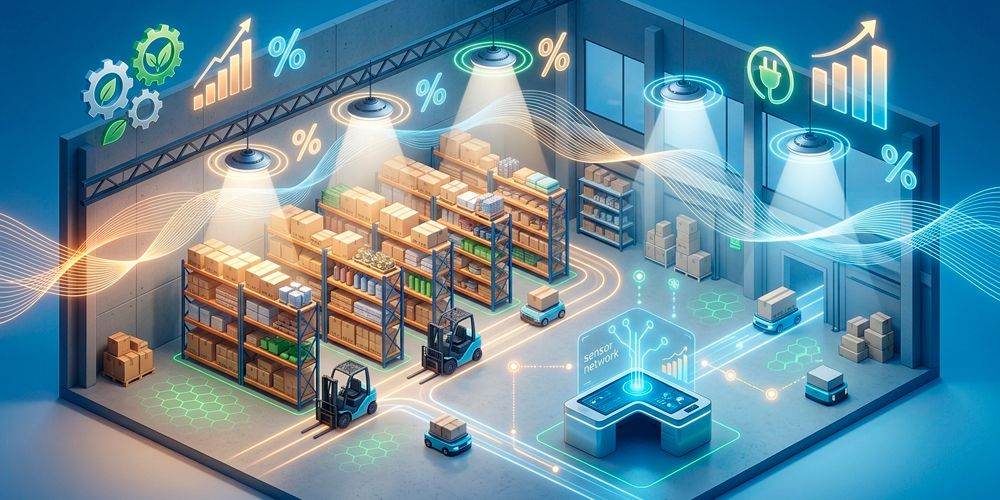
Las naves industriales y los almacenes logísticos son las instalaciones con mayor potencial de ahorro energético en iluminación de todo el sector. Una nave de 5.000 m² con halogenuros metálicos encendidos 16 horas al día puede pagar más de 68.000 € al año solo en energía de iluminación. Con campanas LED y sensores de microondas, ese coste baja a unos 13.600 €, y el retorno de la inversión queda por debajo de 12 meses en prácticamente cualquier tamaño de nave. Esta guía cubre desde la normativa hasta los casos más exigentes: cámaras frigoríficas, zonas ATEX, industria alimentaria y centros de distribución automatizados.
1. Las particularidades técnicas de una nave industrial
Una nave industrial no es una oficina ni un parking. Sus condiciones ambientales, sus requisitos de seguridad y su patrón de uso exigen una selección de producto completamente diferente.
Alturas de 4 a 20 metros: el factor determinante
La altura libre de la nave determina la potencia, el flujo luminoso y el ángulo de óptica de la campana LED. Una campana diseñada para 6 m de altura no iluminará correctamente a 12 m. La tabla de selección de campana por altura (sección 5) es la herramienta más utilizada en el diseño de cualquier nave.
Condiciones ambientales exigentes
Zonas ATEX: cualquier área donde pueda formarse una atmósfera explosiva (silos de polvo, zonas de disolventes, almacenamiento de GLP, industria química) requiere luminarias certificadas ATEX. Sin esa certificación, la instalación es ilegal y el riesgo de explosión es real.
Industria alimentaria: IP66 o IP69K en zonas de limpieza a presión, Ra≥90 en inspección visual, materiales aptos para contacto alimentario y diseño sin esquinas ni ranuras donde se acumule suciedad.
Cámaras frigoríficas y de congelación: LED específico para baja temperatura. El LED estándar puede tener problemas de arranque y pérdida de flujo por debajo de −10 °C.
- Una luminaria LED estándar IP65 NO es una luminaria ATEX. El grado IP65 indica protección contra agua y polvo, no protección frente a explosión.
- Una luminaria ATEX está diseñada para que, ante un fallo eléctrico interno, la chispa, el arco o la temperatura superficial no puedan inflamar la atmósfera exterior.
- La clasificación de zonas (Zona 0, 1 y 2 para gases; Zona 20, 21 y 22 para polvo) debe hacerla un técnico competente antes de diseñar la instalación.
- Instalar una luminaria no ATEX en una zona clasificada es una infracción grave que puede suponer la paralización de la actividad y, en caso de accidente, responsabilidad penal.
2. Normativa aplicable: niveles de iluminación por zona
La norma de referencia es la EN 12464-1:2021 (lugares de trabajo en interiores), complementada por la EN 12464-2:2014 para exteriores como muelles y zonas de carga. En seguridad y salud laboral se aplica el Real Decreto 486/1997 sobre lugares de trabajo. Para atmósferas explosivas rigen la Directiva ATEX 2014/34/UE (equipos), la Directiva 1999/92/CE (protección de los trabajadores, transpuesta por el RD 681/2003) y la serie de normas IEC/EN 60079.
| Zona / espacio | Lux | T. color | IRC | UGR | Criterio especial |
|---|---|---|---|---|---|
| Nave de producción / fabricación general | 300 | 4.000K | Ra≥80 | <25 | Trabajo con máquinas. Uniformidad ≥0,6. Sensor de presencia por zona recomendable. |
| Producción de precisión / inspección visual | 750–1.000 | 4.000–5.000K | Ra≥90 | <19 | Trabajo de detalle. Ra≥90 para inspección de calidad por color. |
| Almacén de alta densidad (estanterías >6 m) | 200 | 4.000K | Ra≥60 | <25 | Campana LED >100 W. Óptica 60°–90°. Sensor de pasillo recomendado. |
| Almacén de media altura (4–6 m) | 200 | 4.000K | Ra≥60 | <25 | Campana LED 60–100 W. Óptica 90°–120° para cobertura lateral de estantería. |
| Zona de carga / muelle | 150–200 | 4.000K | Ra≥60 | <28 | Tránsito de carretillas. Alta resistencia mecánica. IP65. |
| Zona de expedición / embalaje | 300–500 | 4.000K | Ra≥80 | <22 | Lectura de etiquetas y albaranes. Ra≥80 para legibilidad de documentos. |
| Control de calidad / laboratorio | 750–1.000 | 4.000–5.000K | Ra≥90 | <19 | Ra≥90 y R9≥50 para inspección de producto terminado. |
| Cámara frigorífica (0 °C a +8 °C) | 200 | 4.000K | Ra≥60 | <25 | LED específico para frío. Rango de trabajo −20 °C a +50 °C. Encendido instantáneo. |
| Cámara de congelación (−18 °C a −25 °C) | 200 | 4.000K | Ra≥60 | <25 | LED para baja temperatura. Rango de trabajo −40 °C a +50 °C. IP65 obligatorio. |
| Zona ATEX (atmósfera explosiva) | 200–300 | 4.000K | Ra≥60 | <25 | Solo luminarias certificadas ATEX con marcado Ex. Nunca LED estándar. |
| Oficinas en planta / puesto de mando | 500 | 4.000K | Ra≥80 | <19 | Mismo estándar que oficina. UGR<19 si hay pantallas. |
| Vestuarios y aseos de personal | 200 | 4.000K | Ra≥80 | <25 | Sensor de presencia. IP44. Iluminación de espejo Ra≥80. |
| Pasillos y circulación de personas | 100–150 | 4.000K | Ra≥40 | <28 | Sensor de presencia con reducción automática en ausencia. |
| Zona de mantenimiento / taller | 500 | 4.000K | Ra≥80 | <22 | Alta exigencia visual en reparaciones. Iluminación localizada recomendada. |
← Desliza la tabla horizontalmente para ver todas las columnas →
¿Qué temperatura de color elegir en una nave?
La tabla deja clara una tendencia: 4.000K es el estándar industrial. La luz cálida se reserva para zonas de descanso y la luz fría solo tiene sentido en puestos de inspección muy concretos:
Escala de temperatura de color aplicada a la nave industrial: cálida, neutra y fría.
3. Grados IP en la industria: qué protección necesita cada zona
El grado IP (norma EN 60529) indica la protección frente a sólidos (primera cifra) y líquidos (segunda cifra). Elegir un IP insuficiente es una de las causas más frecuentes de fallo prematuro en naves:
| Grado | Protección frente a polvo | Protección frente a agua | Aplicación industrial típica |
|---|---|---|---|
| IP44 | Sólidos >1 mm | Salpicaduras desde cualquier dirección | Vestuarios, aseos y zonas de personal sin polvo de proceso. |
| IP65 | Estanco al polvo | Chorros de agua a baja presión | Mínimo en cualquier nave con proceso productivo, almacenes, muelles y cámaras de congelación. |
| IP66 | Estanco al polvo | Chorros potentes de agua | Industria alimentaria con limpieza a presión, cámaras frigoríficas con lavado y condensación. |
| IP69K | Estanco al polvo | Agua a alta presión y alta temperatura (vapor) | Limpieza CIP (Clean-In-Place) en industria cárnica, láctea y de procesado. |
| ⚠️ IP ≠ ATEX | Ningún grado IP certifica protección frente a explosión | En zonas clasificadas, solo luminarias con marcado Ex y certificación ATEX. | |
← Desliza la tabla horizontalmente para ver todas las columnas →
4. Zonas especiales: los 3 entornos más exigentes
- Rango de temperatura
- Frigorífico: 0 °C a +8 °C. Congelación: −18 °C a −25 °C. Ultracongelación: −40 °C o menos. El LED debe funcionar correctamente en todo el rango.
- Arranque garantizado
- El LED estándar puede no arrancar o perder flujo a −20 °C. Exige siempre en la ficha técnica el arranque garantizado a la temperatura mínima de trabajo.
- IP65 mínimo, IP66 recomendado
- Las cámaras sufren lavados y condensación diaria al abrir la puerta. IP66 donde haya chorros de agua, con juntas de silicona verificadas para trabajo a temperatura negativa.
- Sin mercurio
- El LED no contiene mercurio, a diferencia de las fluorescentes que la UE está retirando progresivamente vía RoHS. Verifica la conformidad RoHS en instalaciones alimentarias.
- Sensor de presencia
- Imprescindible. Sin operarios, la cámara puede estar a 0 lux. Aquí el ahorro es mayor que en una nave estándar porque la luz también es carga térmica para el sistema de frío.
- Impacto en el frío
- Una campana de 60 W genera calor que el compresor tiene que eliminar. Con sensor al 10%, esa carga se reduce un 90%: ahorras en iluminación y en refrigeración.
- Qué es ATEX
- Atmósferas potencialmente explosivas. Se clasifican por frecuencia y persistencia: Zona 0/1/2 para gases y Zona 20/21/22 para polvo.
- Ejemplos
- Silos de harina y azúcar (polvo), destilerías (vapores de alcohol), salas de carga de baterías (hidrógeno), almacenes de GLP y plantas de pintura (disolventes).
- Certificación obligatoria
- Solo luminarias con marcado Ex y categoría ATEX adecuada (p. ej. II 2G/2D), con modos de protección como Ex d, Ex e o Ex ec para gases y Ex tb/tc para polvo. La certificación debe corresponder a la clasificación de la zona.
- Proceso correcto
- 1) Clasificación de zonas por técnico competente. 2) Selección de luminaria certificada. 3) Instalación por electricista cualificado en ATEX. 4) Registro en el documento de protección contra explosiones.
- LED ATEX disponible
- Sí: existe una gama creciente de campanas LED certificadas ATEX. Cuestan de 2 a 4 veces más que una campana estándar, pero son la única opción legal.
- Mantenimiento ATEX
- Solo personal cualificado. Cualquier modificación o reparación no autorizada anula la certificación y genera riesgo legal y de seguridad.
- IP69K frente a IP65
- IP65 resiste chorros de baja presión; la limpieza CIP usa agua caliente a alta presión. IP66 como mínimo e IP69K como opción ideal.
- Materiales
- Acero inoxidable 316L o aluminio anodizado de calidad alimentaria. Sin ranuras ni recovecos. Difusor de policarbonato reforzado (IK10 recomendado).
- Sin astillas de vidrio
- En muchas áreas de procesado, el difusor debe retener los fragmentos en caso de rotura. Verifica el estándar aplicable a la instalación (IFS, BRCGS u otros).
- Ra≥90 en inspección
- Las líneas de inspección de carne, fruta o producto procesado requieren Ra≥90 con R9≥50 para detectar defectos de color y contaminantes.
- Temperatura de color
- 4.000–5.000K en producción e inspección: facilita la detección de defectos y mantiene la atención del operario en líneas rápidas.
- Visión artificial
- La iluminación de las cámaras de inspección automática es un componente crítico del sistema. Coordínala siempre con el proveedor del sistema de visión.
5. Guía de selección de campana LED por altura
La primera decisión técnica de cualquier proyecto industrial es la altura libre y la óptica de la campana. Esta tabla es la referencia rápida:
| Altura libre | Aplicación típica | Potencia | Flujo luminoso | Óptica | IP mín. | Observación clave |
|---|---|---|---|---|---|---|
| 2,5–4 m | Almacén pequeño, entreplanta | 40 W | 5.000–6.000 lm | 120°–150° | IP65 | Campana plana o pantalla estanca. Óptica muy abierta para baja altura. |
| 4–6 m | Almacén de media altura, nave pequeña | 60–80 W | 8.000–11.000 lm | 90°–120° | IP65 | Campana UFO estándar, la más habitual en logística. Sensor integrado muy recomendable. |
| 6–8 m | Nave industrial media, almacén de picking | 100 W | 13.000–15.000 lm | 90° | IP65 | Relación potencia/cobertura óptima a esta altura. |
| 8–10 m | Nave grande, cross-docking | 150 W | 20.000–22.500 lm | 60°–90° | IP65 | Óptica más cerrada para compensar la distancia. |
| 10–14 m | Gran nave, centro de distribución | 200 W | 27.000–30.000 lm | 60° | IP65 | Alta potencia. Valora campanas lineales para mejorar la uniformidad. |
| >14 m | Almacén de rack alto, ASRS automático | 300 W+ | 40.000+ lm | 40°–60° | IP65 | Proyectores industriales de gran potencia con óptica estrecha. Cálculo punto a punto. |
← Desliza la tabla horizontalmente para ver todas las columnas →
N.º campanas = (Lux objetivo × Superficie m²) ÷ (Flujo de la campana lm × Factor de utilización)
Factor de utilización típico en nave industrial: 0,55–0,70, según el color de paredes, la reflectancia del suelo y la altura.
Ejemplo: 2.000 m², 200 lux, campana 150 W / 22.500 lm, FU = 0,60
(200 × 2.000) ÷ (22.500 × 0,60) = 400.000 ÷ 13.500 ≈ 30 campanas
Verifica siempre el resultado con un cálculo fotométrico en DIALux para confirmar la uniformidad (≥0,40 como mínimo normativo).
6. Caso real: nave de 5.000 m², antes y después
Aplicamos los números a una nave de fabricación de componentes metálicos de 5.000 m² iluminada con halogenuros metálicos de 400 W:
| Parámetro | ❌ Antes — HM 400 W | ✅ Después — LED UFO 150 W + sensor |
|---|---|---|
| Superficie | 5.000 m² (altura libre 8 m) | Sin cambios estructurales |
| Luminarias | 180 campanas HM 400 W | 120 campanas UFO LED 150 W con sensor |
| Potencia instalada | 79.200 W (79,2 kW) | 18.000 W nominal / 1.800 W en reposo (10%) |
| Consumo anual (16 h/día, 300 días) | 380.160 kWh/año | 75.600 kWh/año (con sensor, estimación conservadora) |
| Nivel de iluminación | 180–220 lux, irregular y degradado con la edad | 250–300 lux uniformes en toda la nave |
| Temperatura de color | 3.800–4.500K, variable con el envejecimiento | 4.000K constante durante toda la vida útil |
| IRC | Ra ≈ 65 (HM envejecido) | Ra ≥ 80 |
| Tiempo de arranque | 3–5 minutos | Instantáneo |
| Vida útil | 10.000–15.000 h (cambio cada 18–24 meses) | 50.000 h (sin cambios en 8 años a 16 h/día) |
| Coste energético anual (0,18 €/kWh) | 68.429 €/año | 13.608 €/año |
| Coste de mantenimiento anual | ≈ 9.000 €/año (180 lámparas + plataforma) | 0 €/año los primeros 8 años |
| TCO anual total | 77.429 €/año | 13.608 €/año |
← Desliza la tabla horizontalmente para ver todas las columnas →
📉 De 77.429 € a 13.608 € al año: un ahorro del 82,4%
ROI = 18.000 ÷ 63.821 × 12 ≈ 3,4 meses contando ahorro energético y mantenimiento. Solo con el ahorro energético (54.821 €/año), el retorno sigue por debajo de los 4 meses.
La reducción del TCO se mantiene todos los años durante los 8 años de vida útil sin mantenimiento, con más luz, mejor uniformidad y encendido instantáneo.
7. Estrategias de ahorro inteligente en la industria
El LED es el primer escalón del ahorro. Los sensores y el control inteligente son el segundo y, en instalaciones industriales, pueden triplicar el ahorro respecto al LED fijo:
| Estrategia | Cómo funciona | Ahorro adicional | Aplicación ideal |
|---|---|---|---|
| Sensor de microondas por pasillo | 10% en reposo, 100% al detectar carretilla o persona. Respuesta <1 s. | 50–70% | Almacenes de rack, naves con pasillos de carretillas, centros de distribución. |
| Sensores en malla (efecto ola de luz) | Las luminarias adyacentes se encienden por anticipado cuando una detecta movimiento. | 50–65% | Pasillos de más de 30 m. Pick & pack con carretillas rápidas. Sin zonas oscuras. |
| Regulación por turnos | 100% en producción, 30% en mantenimiento, 10% en fin de semana. | 20–35% | Naves con turnos bien definidos. Control DALI o Zigbee por zona. |
| Sensor de luz natural | La luminaria se atenúa automáticamente cuando entra luz por los lucernarios. | 15–35% | Naves con lucernarios y cubierta de chapa. Especialmente eficaz en verano. |
| DALI con informe de consumo | Control centralizado que mide el consumo real por zona y detecta fallos de luminaria. | Optimización continua | Instalaciones de más de 5.000 m² con gestión energética obligatoria. |
| Combinación: sensor + turnos + luz natural | Las tres estrategias integradas en un único sistema. | 60–80% total vs. HM o fluorescente fijo | Centros de distribución, naves automatizadas, edificios con objetivo BACS clase A. |
← Desliza la tabla horizontalmente para ver todas las columnas →
8. Los 7 errores críticos en instalaciones industriales
En el entorno industrial, un error de iluminación puede ir desde una avería eléctrica hasta un riesgo de explosión:
| Error | Cómo ocurre | Consecuencia | Solución correcta |
|---|---|---|---|
| Campana genérica en zona ATEX | Instalar una campana LED estándar IP65 en una atmósfera explosiva (harina, disolventes, gas). | Riesgo real de explosión por chispa o temperatura superficial. | Solo luminarias ATEX con marcado Ex, tras la clasificación de zonas por un técnico competente. |
| IP insuficiente en zona de lavado | Campana IP44 en industria alimentaria con limpieza diaria a presión y alta temperatura. | Avería en días o semanas y riesgo de electrocución para el personal de limpieza. | IP66 mínimo; IP69K en equipos con chorro de vapor. |
| Óptica inadecuada para la altura | Campanas de 60° en una nave de 5 m. | Centro sobreiluminado, pasillos laterales oscuros e incumplimiento de la uniformidad ≥0,4 (EN 12464-1). | Óptica de 120°–150° en 4–6 m. Distribución calculada en DIALux. |
| Factor de potencia bajo | 200 campanas con PF de 0,6 sin corrección. | Penalización por energía reactiva: 2.000–5.000 €/año en la factura industrial. | PF ≥0,9 en todos los drivers. En instalaciones >100 kW, compensación centralizada. |
| IRC insuficiente en inspección | Luminarias Ra 80 en control de calidad de producto de color. | Con Ra<90 y R9 bajo, los defectos de color pasan desapercibidos. | Ra≥90, R9≥50 y 4.000–5.000K en todas las zonas de inspección visual. |
| Mantenimiento no planificado | Campanas a 12 m sin plataforma ni sistema de descenso. | Cada intervención exige alquilar plataforma (500–800 € por jornada) y dispara el TCO. | Plan de mantenimiento previo. Por encima de 8 m, sistemas de descenso o acceso permanente. |
| LED "para frío" en congelación | Instalar una luminaria de frío sin comprobar su temperatura mínima. | Un LED especificado de 0 °C a +50 °C falla en días a −20 °C; la condensación agrava el problema. | Rango mínimo −40 °C, IP65 con sellado hermético y arranque garantizado a temperatura mínima. |
← Desliza la tabla horizontalmente para ver todas las columnas →
9. ROI por tipo de nave: los números que cierran el proyecto
El retorno de unos 8 meses en naves industriales es el más consistente del sector: alto consumo previo, muchas horas de uso, mantenimiento costoso y sensores que multiplican el ahorro. En ningún otro tipo de instalación se alinean tan bien todos los factores:
| Tipo / tamaño | Inversión | Ahorro TCO/año | ROI | Observaciones |
|---|---|---|---|---|
| Nave pequeña 1.000 m² / 8 m | 15.000 € | 22.000 € | 8 meses | 40 campanas UFO 150 W con sensor. TCO de 28.000 € a 6.000 €/año. |
| Nave mediana 3.000 m² / 8 m | 45.000 € | 66.000 € | 8 meses | 120 campanas. La economía de escala mejora el coste unitario. |
| Gran nave 10.000 m² / 10 m | 150.000 € | 220.000 € | 8 meses | 400 campanas con DALI. Con una ayuda del 40%: inversión neta ≈ 90.000 € y ROI ≈ 5 meses. |
| Centro de distribución 20.000 m² / 12 m | 300.000 € | 440.000 € | 8 meses | 800 campanas con malla de sensores. Uso 24/7. |
| Industria alimentaria 2.000 m² | 35.000 € | 46.000 € | 9 meses | IP66 + Ra≥90. Mayor coste unitario por requisitos especiales. |
| Cámara frigorífica 500 m² | 12.000 € | 14.500 € | 10 meses | LED para frío hasta −40 °C. Coste unitario superior, ROI igualmente muy rápido. |
← Desliza la tabla horizontalmente para ver todas las columnas →
No hables de vatios ni de lúmenes: habla de la cuenta de resultados. En la nave mediana de 3.000 m², el ahorro es de 66.000 € al año. Si el EBITDA de la empresa es de 500.000 €, la nueva iluminación lo aumenta un 13% sin tocar un solo proceso productivo.
Y añade el argumento de continuidad: con halogenuros, en 12–18 meses empezarán a fallar las primeras campanas, y cada fallo en producción significa parada de línea y aviso urgente al electricista. El LED elimina ese riesgo durante 8 años.
10. Cómo gana proyectos industriales el instalador especializado
El mercado industrial tiene un acceso más directo que el sector público, pero exige conocimiento técnico específico. Estas son las cinco claves para posicionarte:
- Auditoría de consumo con datos realesMide el consumo con un analizador de redes o estímalo con la potencia instalada y las horas de uso. Cuánto gasta la nave hoy es el punto de partida de cualquier conversación.
- Propuesta en formato de director financieroInversión, ahorro anual y ROI en meses. El responsable industrial decide en términos de retorno, no de tecnología.
- Dominio de los casos especialesEl instalador que sabe hablar de ATEX, cámaras de frío e industria alimentaria accede a proyectos que los generalistas no pueden abordar.
- Gestión de ayudas y financiaciónLas naves de más de 1.000 m² encajan bien en los programas de eficiencia energética del IDAE y de las comunidades autónomas, y en el sistema de Certificados de Ahorro Energético (CAE). Con una ayuda del 30%, el ROI pasa de unos 8 meses a menos de 6. Consulta nuestra guía de normativa y subvenciones para iluminación LED y verifica siempre las convocatorias vigentes.
- Contrato de mantenimiento preventivoInclúyelo en la propuesta: revisión anual del sistema DALI, sustitución preventiva de drivers y verificación de emergencias. Es tu ingreso recurrente después de la instalación.
Conclusión: ningún sector ofrece un ROI más rápido y más seguro
Las naves industriales y los almacenes son, junto con los aparcamientos, el segmento con el retorno más predecible y rápido de todo el mercado de iluminación LED. Los números son consistentes: el ahorro supera siempre con holgura a la inversión, y el retorno llega en menos de 12 meses.
La dificultad no está en los números, sino en llegar primero, en conocer las particularidades técnicas de cada entorno y en presentar la propuesta en el idioma del responsable industrial. El instalador que domina estos tres elementos accede a uno de los mercados más activos de Europa en los próximos años, impulsado por la Directiva EPBD y los objetivos de descarbonización industrial del Pacto Verde Europeo.
Preguntas frecuentes sobre iluminación de naves industriales
¿Cuántos lux necesita una nave industrial?
Según la EN 12464-1:2021: 300 lux en producción general (Ra≥80, UGR<25), 200 lux en almacén con estanterías (Ra≥60), 300–500 lux en expedición y embalaje, y 750–1.000 lux con Ra≥90 en inspección visual y control de calidad. Los pasillos de personas requieren 100–150 lux.
¿Qué potencia de campana LED necesito según la altura?
Como referencia: 40 W para 2,5–4 m, 60–80 W para 4–6 m, 100 W para 6–8 m, 150 W para 8–10 m, 200 W para 10–14 m y 300 W o más por encima de 14 m, cerrando la óptica a medida que aumenta la altura. Siempre IP65 como mínimo y verificación en DIALux.
¿Cómo calculo el número de campanas LED?
N.º de campanas = (lux × m²) ÷ (lm de la campana × factor de utilización). Con 2.000 m², 200 lux, campanas de 22.500 lm y factor 0,60 salen unas 30 campanas. Confírmalo en DIALux con uniformidad ≥0,40.
¿Una luminaria IP65 sirve para una zona ATEX?
No. El IP65 solo protege contra polvo y agua. En zonas clasificadas solo se pueden instalar luminarias con marcado Ex y certificación ATEX (Directiva 2014/34/UE) acordes con la clasificación de la zona.
¿Qué IP necesito en industria alimentaria y cámaras frigoríficas?
IP66 como mínimo en zonas con limpieza a presión e IP69K con limpieza CIP a alta temperatura. En cámaras de congelación, IP65 mínimo con sellado hermético, IP66 si hay lavado, y arranque garantizado hasta −40 °C.
¿Cuánto se ahorra al pasar de halogenuros metálicos a LED?
En una nave real de 5.000 m², el coste total anual bajó de 77.429 € a 13.608 € (−82,4%) con una inversión de 18.000 € y un retorno de unos 3,4 meses. En la mayoría de naves el ROI se sitúa entre 8 y 12 meses.
¿Qué sensores conviene usar en un almacén con carretillas?
Sensores de microondas por pasillo (10% en reposo, 100% en menos de un segundo), con un ahorro adicional del 50–70%. En pasillos de más de 30 m, sensores en malla que encienden por anticipado las luminarias contiguas.
Productos Factorled para industria y logística
- Campana UFO LED 60 W IP65 con sensor microondasPara alturas de 4–6 m. 8.400 lm, 140 lm/W.
- Campana UFO LED 100 W IP65 con sensor microondasPara alturas de 6–8 m. 13.000 lm.
- Campana UFO LED 150 W IP65 con sensor microondasPara alturas de 8–10 m. 22.500 lm, 150 lm/W, driver PF≥0,9.
- Campana UFO LED 200 W IP65Para grandes alturas y zonas de alta exigencia visual.
- Campana LED para frío −40 °C IP65Para cámaras frigoríficas y de congelación.
- Luminaria estanca LED IP66 Ra≥90Para industria alimentaria con limpieza a presión.
- Campana LED con sensor en mallaEfecto ola de luz en pasillos de almacén con carretillas.
- Pantalla estanca LED IP65 2×22 WPara zonas de trabajo, vestuarios y oficinas en planta.
- Controlador DALI para industriaGestión centralizada con informe de consumo por zona.
- Asesoramiento en gama ATEXTe orientamos sobre las luminarias certificadas disponibles para cada clasificación de zona.
Gama industrial Factorled: potencia, fiabilidad y documentación completa
Campanas UFO LED de 40 a 300 W con IP65, drivers con PF≥0,9, sensores de microondas integrados y en malla, con eficiencias de hasta 150 lm/W. También soluciones para entornos especiales: luminarias para frío hasta −40 °C, estancas IP66 para industria alimentaria y asesoramiento ATEX.
Toda la gama industrial incluye ficha técnica con eficiencia certificada, IP verificado, Declaración de Conformidad, informe LM-79 y la documentación necesaria para tramitar ayudas de eficiencia energética.
Artículo redactado por el equipo técnico de Factorled · factorled.com